Chemical Engineering
Transform raw materials into valuable products through innovative chemical processes
Explore This ProgramProgram Overview
The Chemical Engineering program at Azady University prepares students to become skilled engineers who design, develop, and optimize chemical processes that transform raw materials into valuable products. From petroleum refining and pharmaceutical manufacturing to food processing and environmental protection, our program covers the full spectrum of chemical engineering practice.
Students gain expertise in thermodynamics, reaction kinetics, transport phenomena, process design, and plant operations. Graduates emerge as essential professionals who drive innovation in energy, materials, pharmaceuticals, and sustainable manufacturing.
Admission Requirements
What you need to join this program
Academic Qualification
High school diploma or equivalent with a strong background in mathematics, chemistry, and physics. Minimum GPA of 70%.
Prerequisite Subjects
Proficiency in mathematics, chemistry, and physics. An interest in process engineering, materials, and manufacturing is recommended.
Application Documents
Submit official transcripts, two recommendation letters, a personal statement, and a copy of your ID.
Language Proficiency
English proficiency is required. TOEFL (iBT 70) or IELTS (5.5) scores accepted, or successful completion of our foundation program.
Chemical Engineering Tools & Technologies
Master the tools used in chemical engineering practice
Process Simulation Software
ASPEN Plus, HYSYS, and other process simulation tools for design, optimization, and analysis of chemical processes.
CAD & Plant Design Tools
AutoCAD Plant 3D, PDMS, and other design tools for plant layout, piping design, and equipment modeling.
Analytical & Lab Equipment
Spectrometers, chromatographs, and other analytical instruments for chemical analysis and materials characterization.
Unit Operations Equipment
Distillation columns, reactors, heat exchangers, and other unit operations equipment for hands-on process training.
Data Analysis & Optimization
Statistical analysis tools, optimization software, and data analytics platforms for process improvement.
Process Safety & Risk Tools
HAZOP analysis tools, risk assessment software, and safety management systems for process safety engineering.
Process Simulation & Software Tools
Master the digital tools that power modern chemical engineering
ASPEN Plus & HYSYS
Industry-standard process simulation software for designing, optimizing, and analyzing chemical processes, including steady-state and dynamic simulations.
MATLAB & Simulink
Powerful computational tools for data analysis, mathematical modeling, and dynamic system simulation in chemical engineering applications.
ChemCAD & COMSOL
Advanced simulation platforms for chemical process modeling, reactor design, and multiphysics simulations for complex engineering problems.
AutoCAD Plant 3D & PDMS
Plant design and 3D modeling software for creating detailed plant layouts, piping designs, and equipment models for chemical facilities.
Data Analytics & Optimization
Statistical analysis, machine learning, and optimization tools for process improvement, predictive maintenance, and quality control.
Process Safety Software
HAZOP analysis tools, risk assessment software, and safety management systems for identifying and mitigating process hazards.
Advanced Chemical Engineering Technologies
State-of-the-art technology for modern chemical engineering
Nanotechnology & Advanced Materials
Nanomaterials synthesis, characterization, and applications in catalysis, coatings, and advanced composites.
Biochemical & Pharmaceutical Engineering
Bioprocess engineering, pharmaceutical manufacturing, and biological systems for drug development and production.
Green Chemistry & Sustainable Processes
Environmentally friendly chemical processes, waste reduction, and sustainable manufacturing for green chemistry.
Process Automation & Industry 4.0
Automated process control, smart manufacturing, and AI-driven optimization for chemical plants and refineries.
Energy & Carbon Capture Technologies
Carbon capture and storage, energy-efficient processes, and sustainable energy solutions for chemical manufacturing.
AI & Machine Learning in Process Engineering
AI applications in process optimization, predictive maintenance, quality control, and chemical process modeling.
Chemical Engineering Specialties & Practice Areas
In-depth exploration of specialized chemical engineering fields
Process Engineering & Design
Design and optimization of chemical processes, including process flow diagrams, equipment sizing, and plant layout.
Reaction Engineering & Catalysis
Study of chemical reaction kinetics, reactor design, and catalytic processes for industrial chemical production.
Thermodynamics & Transport Phenomena
Analysis of heat transfer, mass transfer, fluid dynamics, and thermodynamic systems in chemical processes.
Materials Engineering
Development and characterization of materials including polymers, ceramics, composites, and nanomaterials.
Environmental & Energy Engineering
Pollution control, waste treatment, renewable energy, and sustainable process design for environmental protection.
Process Safety & Risk Management
Process hazard analysis, risk assessment, and safety management for chemical plants and industrial facilities.
Student Projects & Design Showcase
What our students build
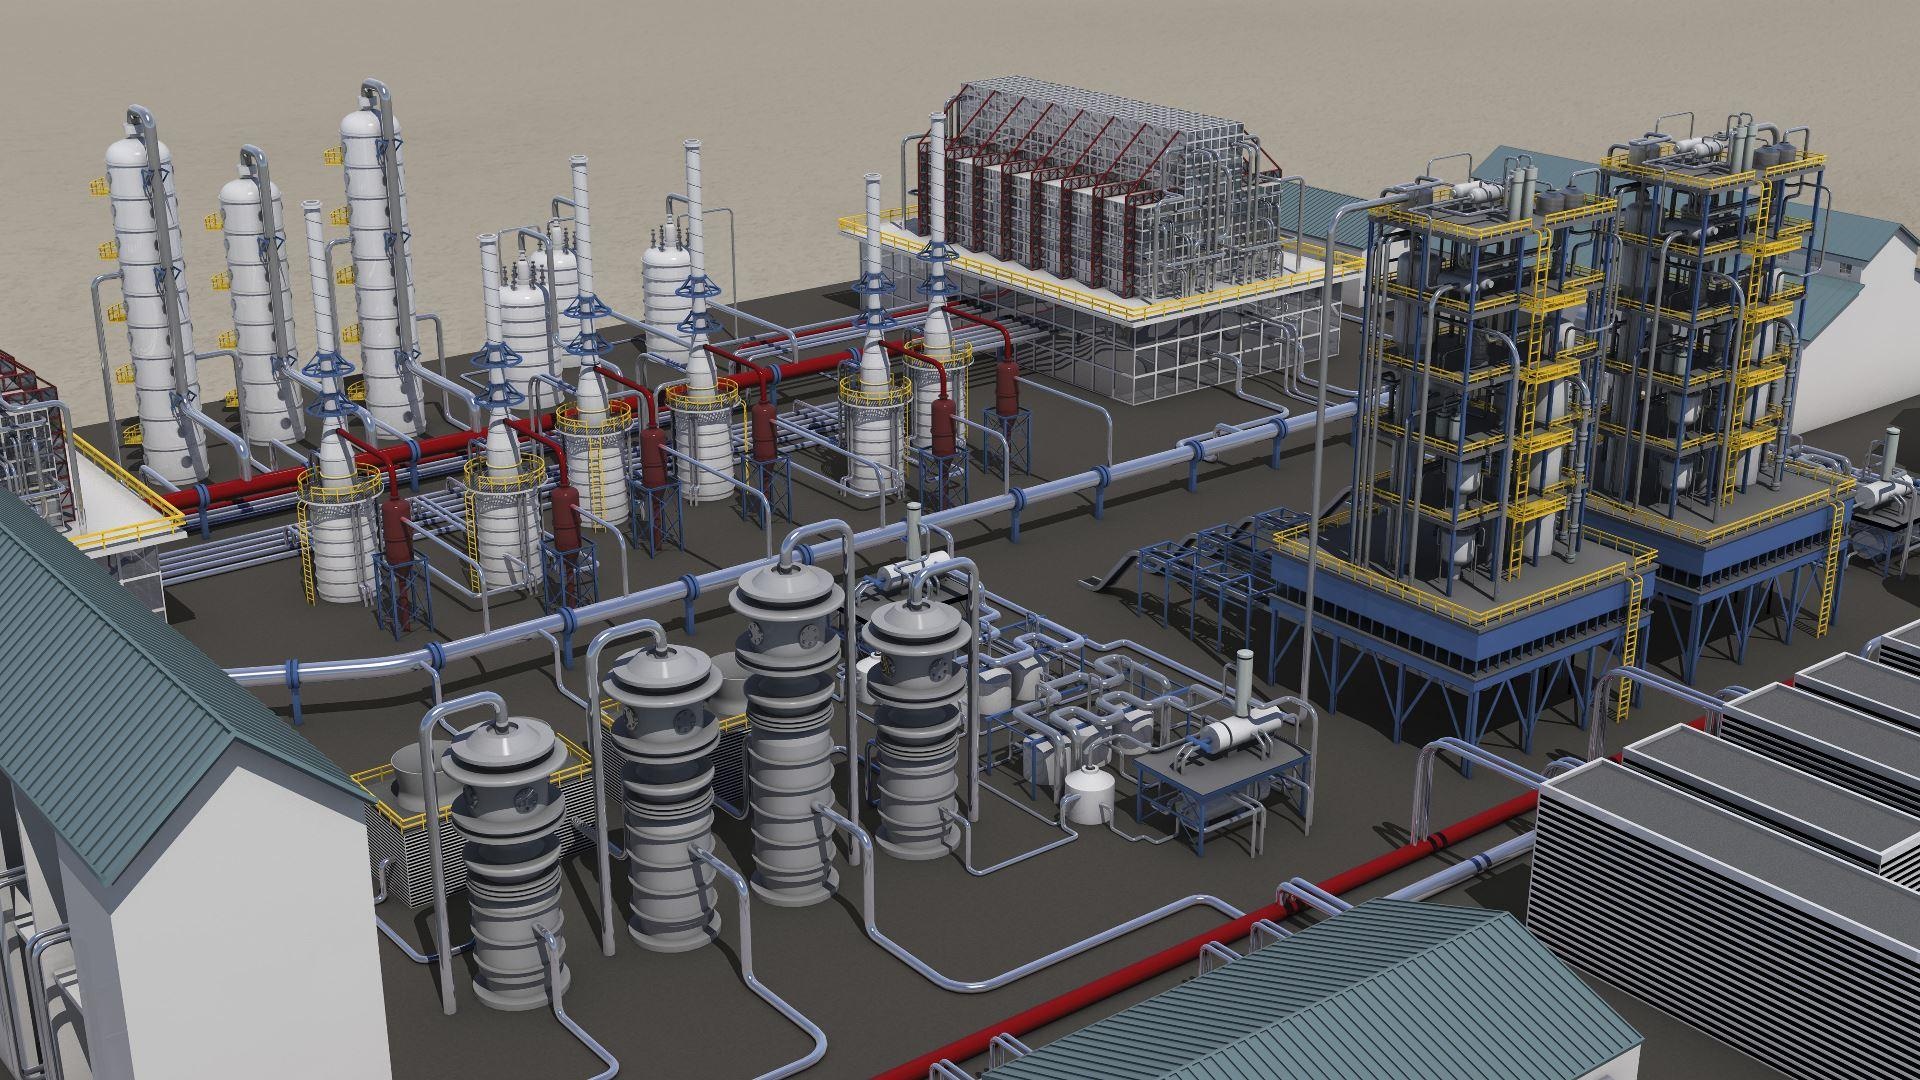
Chemical Plant Process Design
Designed a complete chemical plant for ethylene production, including process simulation, equipment sizing, and economic analysis.
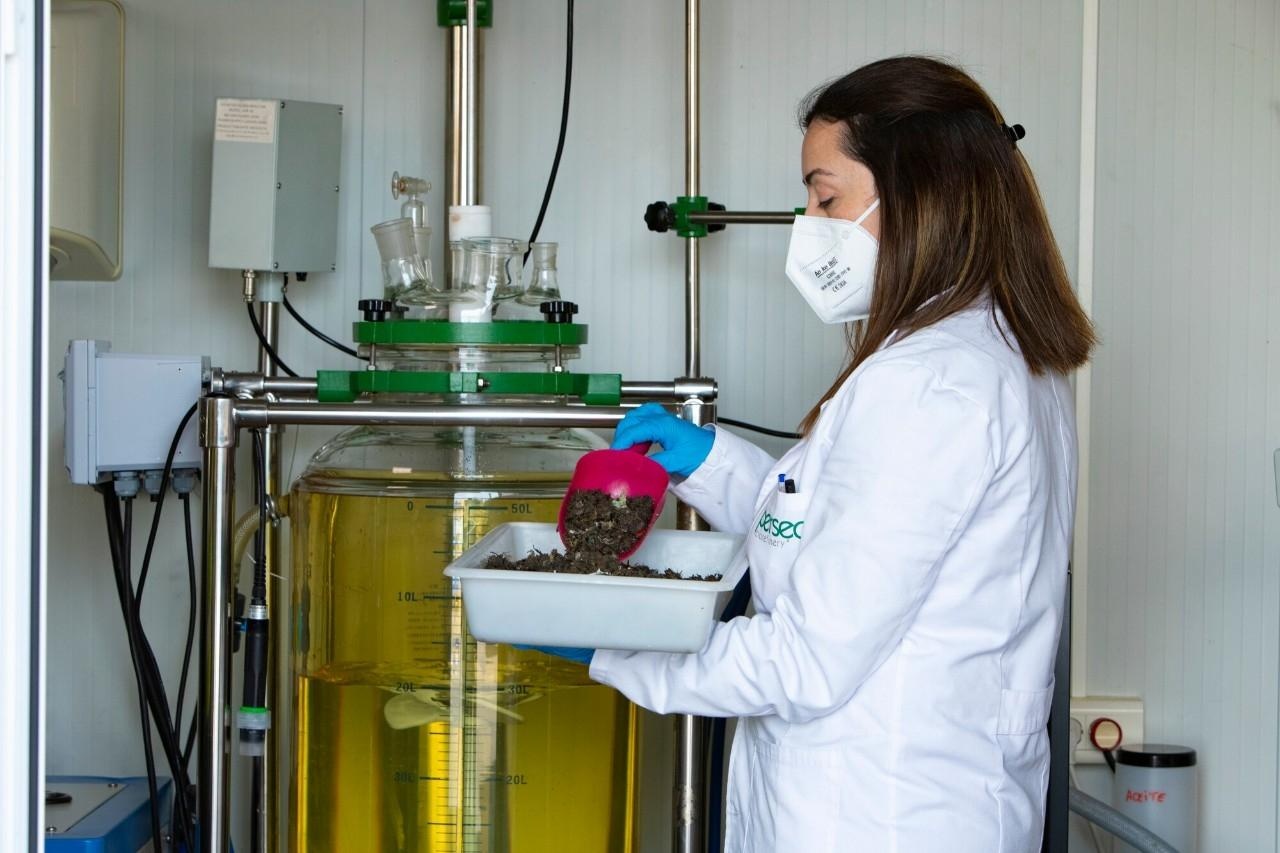
Biofuel Production from Agricultural Waste
Developed a process for converting agricultural waste into bioethanol, including pretreatment, fermentation, and purification steps.
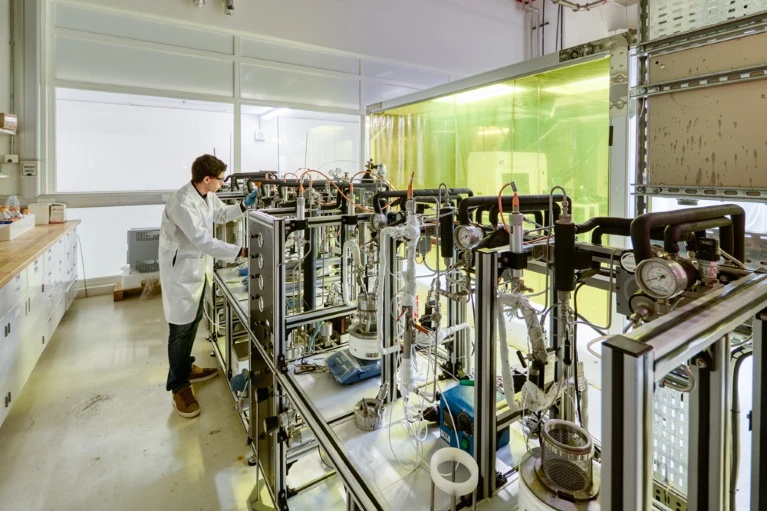
Carbon Capture & Utilization System
Designed a carbon capture system for industrial flue gas, with integration for utilization in chemical production.
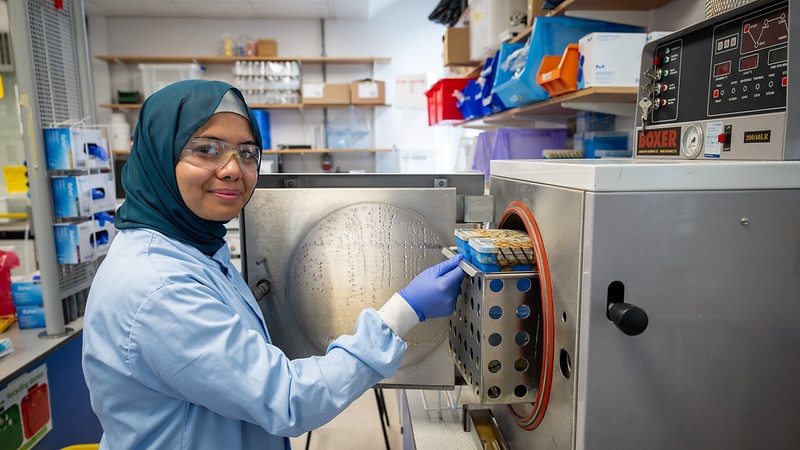
Sustainable Polymer Synthesis
Developed a green synthesis method for biodegradable polymers using renewable feedstocks and environmentally friendly processes.
Industrial Applications & Case Studies
Real-world chemical engineering in action
Petroleum Refining & Petrochemicals
Study the design and operation of petroleum refineries, including distillation, cracking, reforming, and petrochemical production processes for fuels and chemicals.
Pharmaceutical Manufacturing
Explore pharmaceutical production processes including API synthesis, formulation, granulation, tableting, and quality control for drug manufacturing.
Food Processing & Biotechnology
Apply chemical engineering principles to food processing, including fermentation, extraction, preservation, and bioprocess engineering for food and beverage production.
Specialty Chemicals & Materials
Develop processes for producing specialty chemicals, polymers, coatings, adhesives, and advanced materials for industrial applications.
Environmental & Waste Treatment
Design wastewater treatment, air pollution control, and waste management systems for environmental protection and regulatory compliance.
Energy & Carbon Management
Explore energy-efficient processes, carbon capture and storage, and sustainable energy solutions for chemical manufacturing and industrial operations.
Skills Competency Checklist
The practical skills you will master in this program
Process Design & Simulation
Design chemical processes, simulate operations, and optimize performance using process simulation software.
Reaction Kinetics & Reactor Design
Analyze reaction kinetics, design reactors, and optimize reaction conditions for chemical production.
Heat & Mass Transfer Analysis
Apply heat and mass transfer principles to design heat exchangers, distillation columns, and separation processes.
Materials Characterization & Testing
Characterize materials, conduct testing, and analyze material properties for engineering applications.
Process Safety & Risk Analysis
Conduct hazard analysis, assess risks, and implement safety measures for chemical processes and facilities.
Data Analysis & Process Optimization
Analyze process data, optimize operations, and implement quality control for chemical manufacturing.
Professional Ethics & Sustainability
Apply ethical principles and sustainable design practices in chemical engineering projects for environmental and social responsibility.
Specializations & Tracks
Focus your studies in the area that interests you most
Process Engineering
Focus on process design, optimization, and operation for chemical manufacturing and industrial production.
Energy & Environmental Engineering
Specialize in sustainable energy, pollution control, and environmental protection in chemical processes.
Materials Engineering
Focus on materials development, characterization, and applications in chemical and industrial processes.
Biochemical & Pharmaceutical Engineering
Specialize in bioprocess engineering, pharmaceutical manufacturing, and biochemical production.
Process Safety & Risk Management
Focus on process safety, hazard analysis, and risk management for chemical plants and industrial facilities.
Curriculum Breakdown
Your journey through the Chemical Engineering program, year by year
Foundation Year
- Calculus I & II
- Physics I & II
- General Chemistry I & II
- Introduction to Chemical Engineering
- Engineering Drawing & Graphics
- Organic Chemistry
Core Engineering
- Thermodynamics
- Fluid Mechanics
- Heat Transfer
- Mass Transfer & Separation
- Chemical Reaction Engineering
- Engineering Mathematics
Advanced Topics
- Process Simulation & Design
- Process Dynamics & Control
- Unit Operations
- Chemical Engineering Kinetics
- Materials Science & Engineering
- Process Safety & Risk
Specializations & Capstone
- Specialization Elective I
- Specialization Elective II
- Plant Design & Economics
- Capstone Design Project
- Professional Practice & Ethics
- Senior Seminar & Research
Curriculum Highlights
What you’ll learn in this program
Introduction to Chemical Engineering
Learn the foundations of chemical engineering, including professional standards, ethics, and the role of chemical engineers in industry and society.
Thermodynamics & Transport Phenomena
Study thermodynamic principles, heat transfer, mass transfer, and fluid dynamics for chemical process design and analysis.
Chemical Reaction Engineering
Understand reaction kinetics, reactor design, and catalytic processes for chemical production and manufacturing.
Process Design & Simulation
Design chemical processes, simulate operations using process simulation software, and optimize performance for efficiency.
Unit Operations & Separation
Study distillation, absorption, extraction, and other separation processes for chemical manufacturing.
Process Safety & Environmental Protection
Implement process safety protocols, environmental protection measures, and sustainable practices in chemical engineering.
Industry Certifications
Earn credentials that enhance your employability
Professional Engineer (PE) Licensure
Preparation for professional engineering licensure, validating your skills and knowledge as a qualified chemical engineer.
Process Safety Management Certification
Specialized certification in process safety management, covering hazard analysis, risk assessment, and safety protocols.
Six Sigma Green Belt
Certification in quality management and process improvement, covering DMAIC methodology and manufacturing optimization.
LEED Green Associate
Certification in sustainable design and green building practices, demonstrating expertise in environmental responsibility.
Project Management Professional (PMP)
Advanced certification in project management, covering leadership, planning, and execution of engineering projects.
Career Opportunities
Where this program can take you
Process Engineer
Design, optimize, and manage chemical processes for manufacturing, refining, and production industries.
Chemical Plant Engineer
Oversee plant operations, troubleshoot process issues, and implement improvements in chemical manufacturing facilities.
Materials Engineer
Develop and characterize materials for chemical, industrial, and advanced technology applications.
Environmental Engineer
Design pollution control systems, implement waste treatment, and develop sustainable solutions for chemical processes.
Process Safety Engineer
Conduct hazard analysis, implement safety protocols, and ensure compliance with safety regulations in chemical plants.
Pharmaceutical Engineer
Design and develop pharmaceutical manufacturing processes, bioprocess systems, and drug production facilities.
Internship Sites & Partner Institutions
Where you’ll gain hands-on practical experience
Chemical & Petrochemical Companies
Internships with chemical manufacturing, petrochemical, and refining companies for hands-on process experience.
Pharmaceutical & Biotech Firms
Gain experience in pharmaceutical manufacturing, bioprocessing, and drug development with leading companies.
Environmental & Energy Organizations
Work with environmental agencies, energy companies, and sustainability organizations on green technology projects.
Materials & Research Laboratories
Participate in materials research, development, and testing in academic and industry research laboratories.
Government & Regulatory Agencies
Experience in environmental regulation, safety compliance, and policy development with government organizations.
Chemical Engineering Labs & Facilities
Hands-on training in state-of-the-art chemical engineering environments
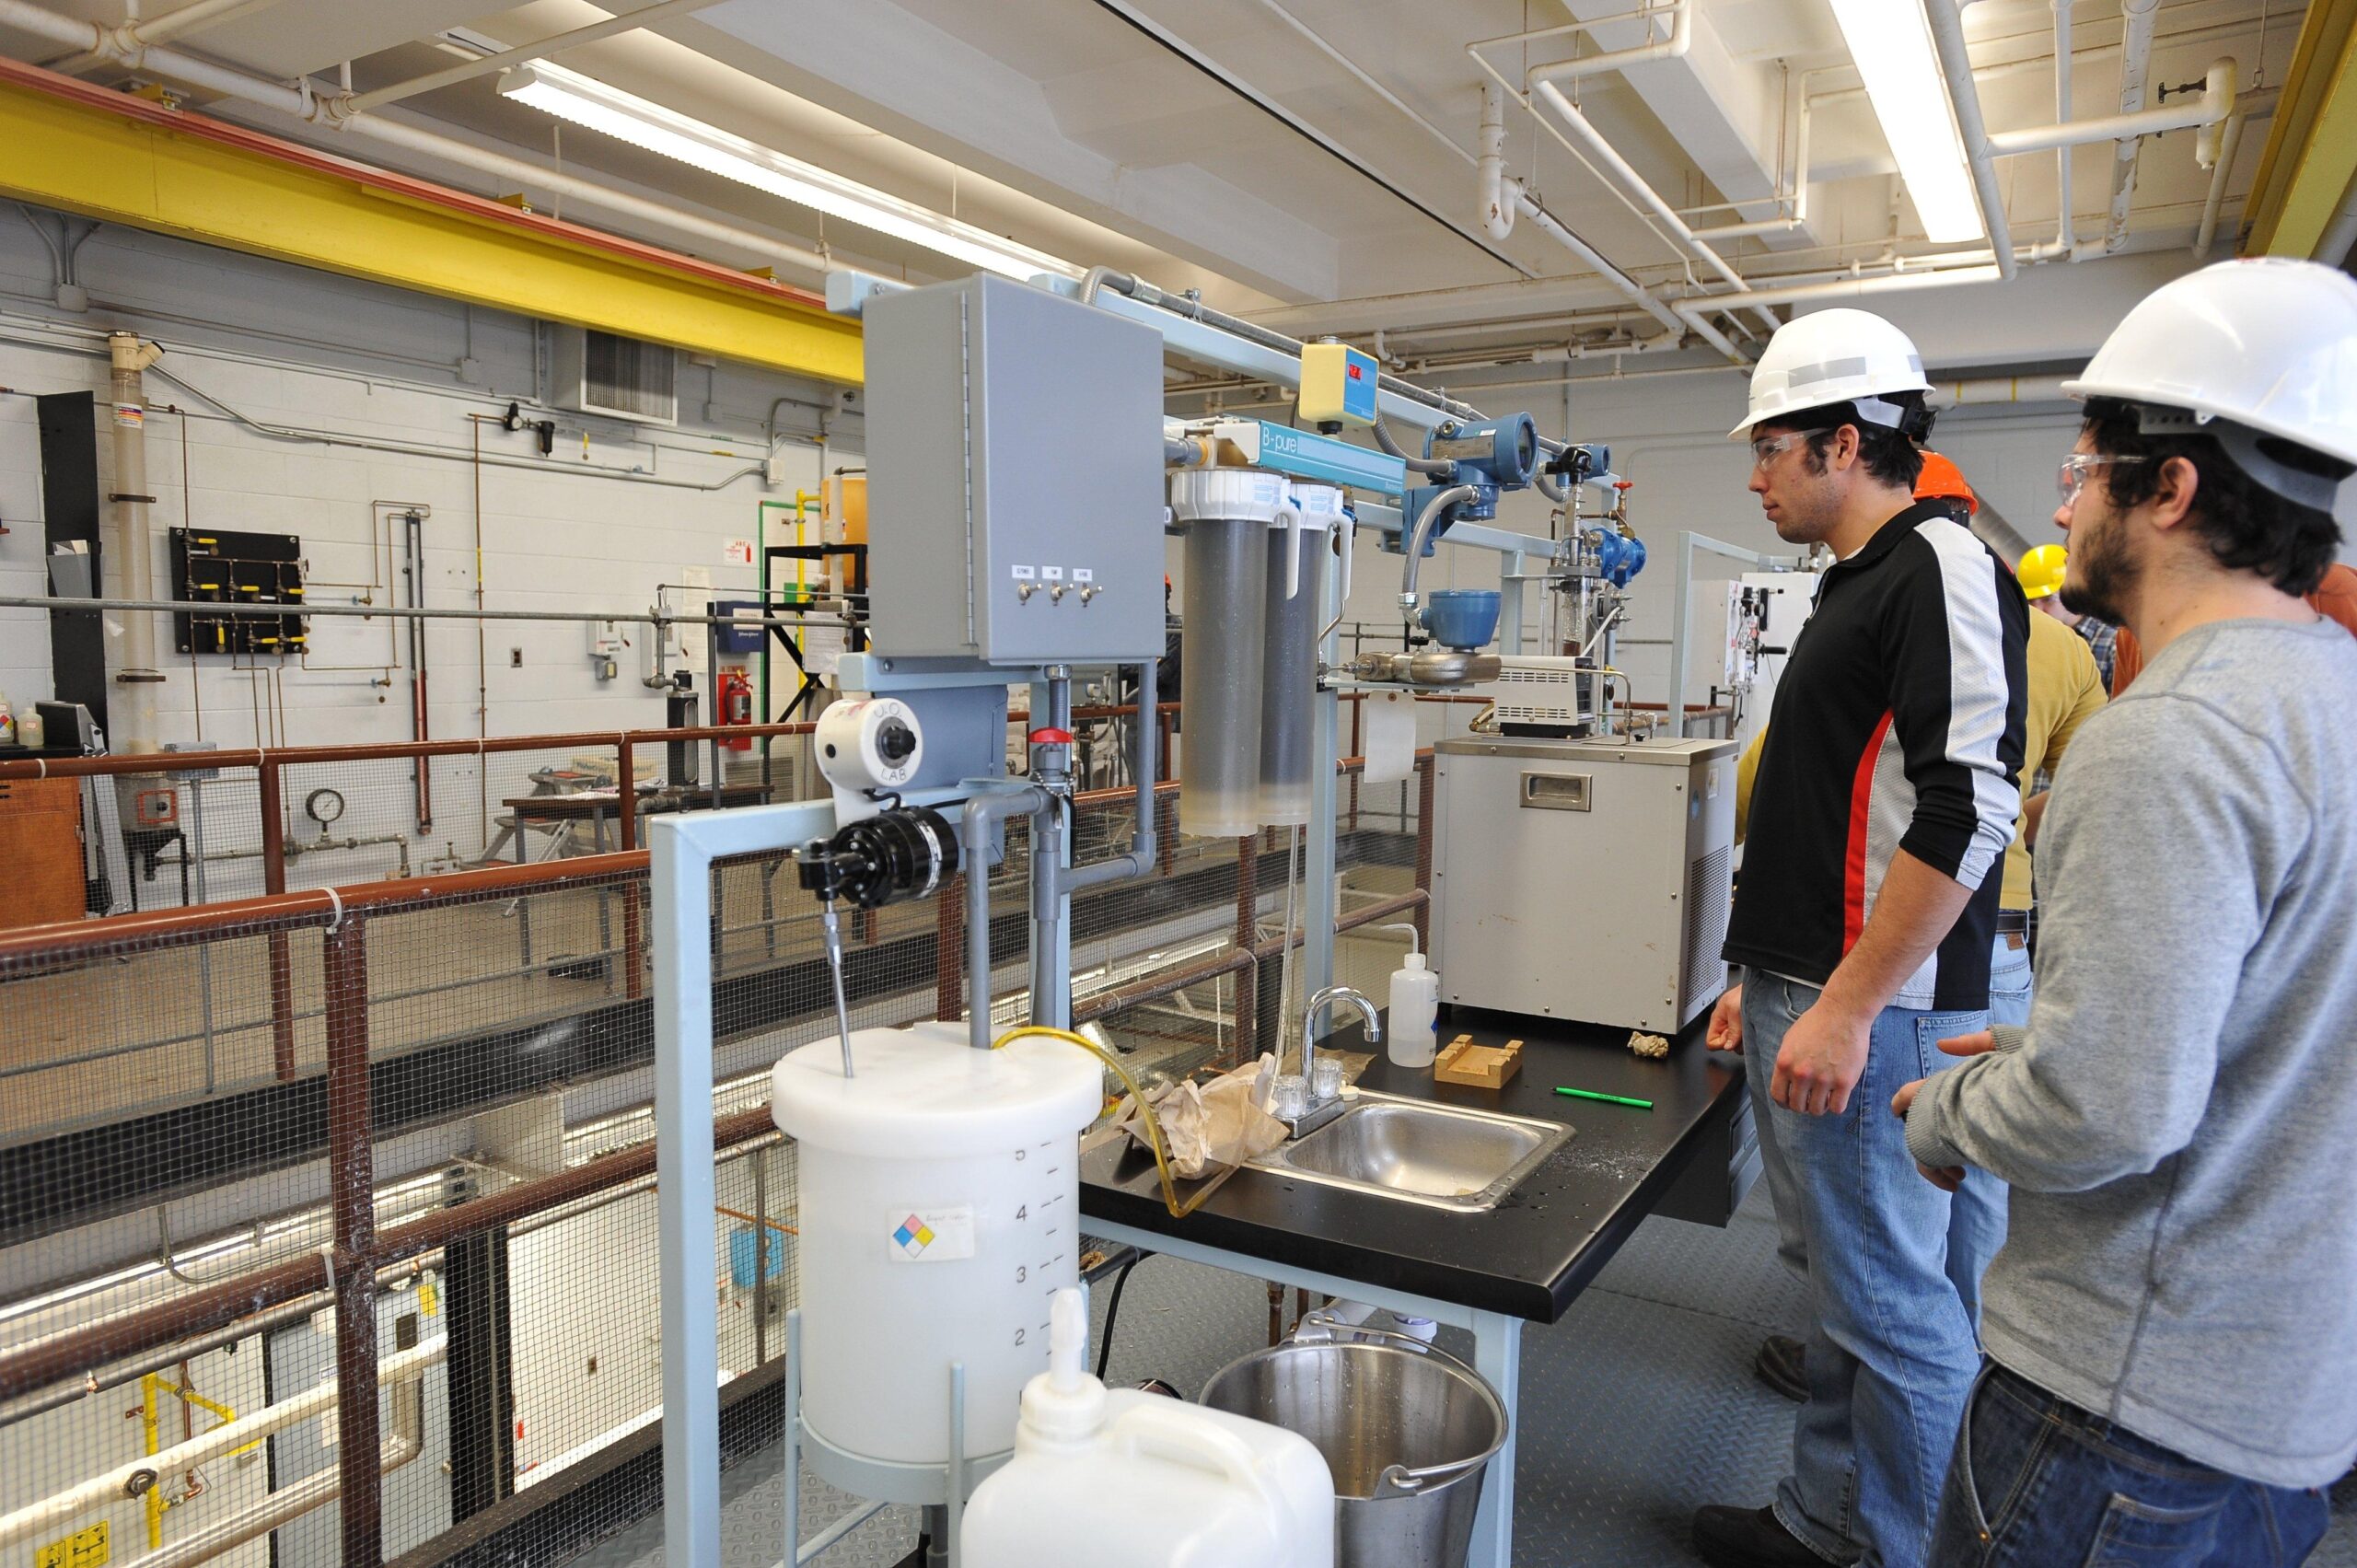
Process Engineering & Simulation Lab
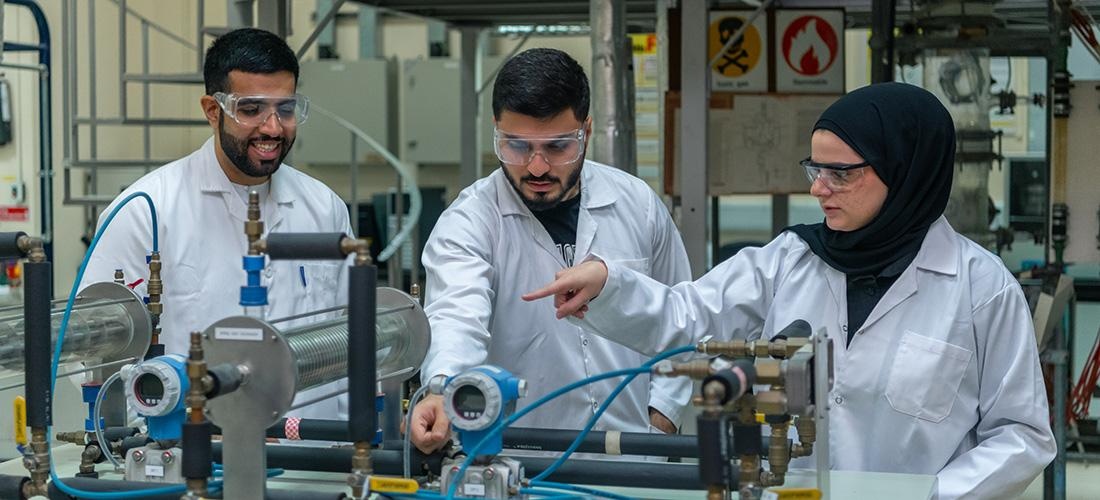
State-of-the-art lab with process simulation software, pilot plant equipment, and unit operations for hands-on process training.
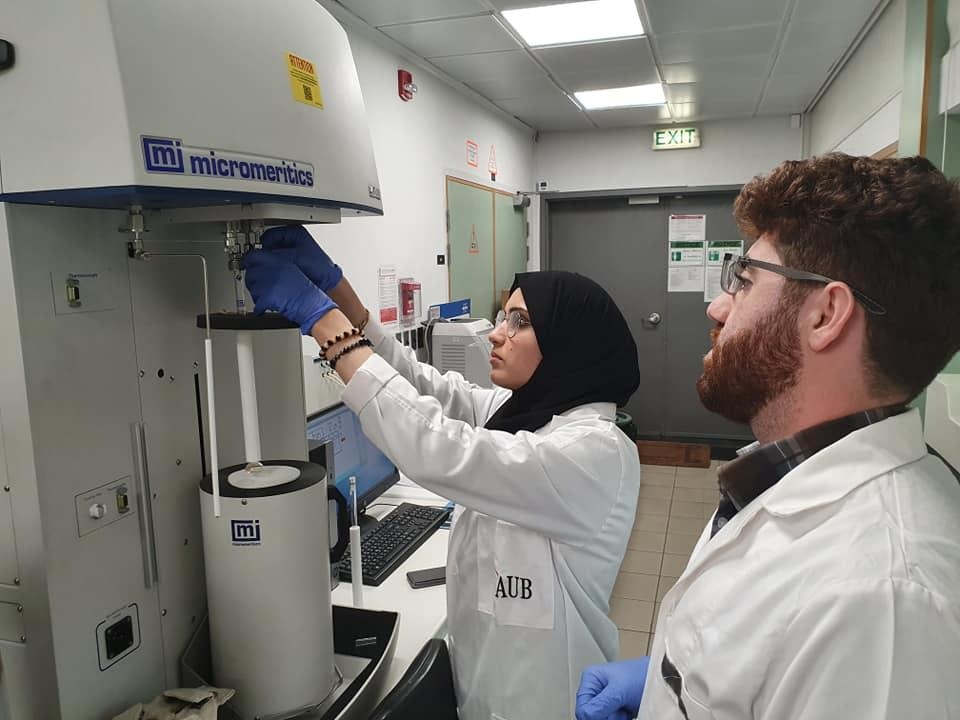
Analytical & Materials Characterization Lab
Dedicated lab with spectrometers, chromatographs, and analytical instruments for chemical analysis and materials testing.
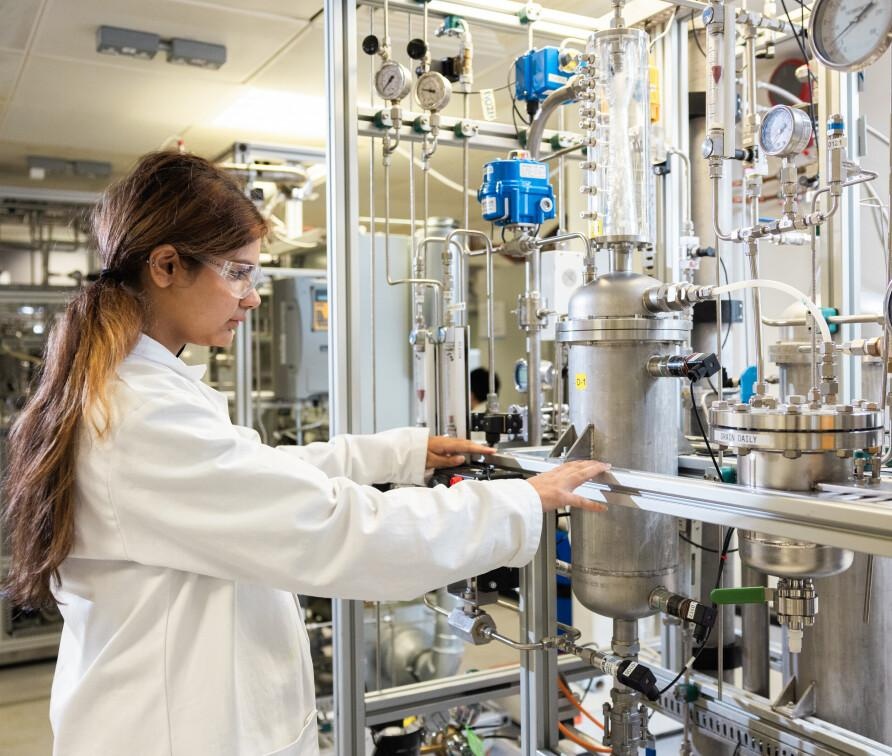
Reaction Engineering & Catalysis Lab
Facility for reaction kinetics studies, catalytic testing, and reactor design experiments using advanced equipment.
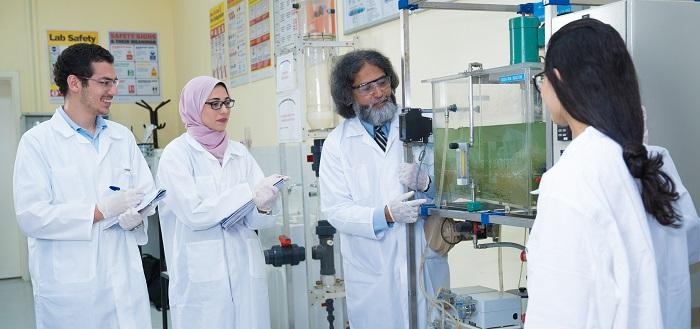
Process Safety & Environmental Lab
Lab for process safety analysis, environmental testing, and hazard assessment using industry-standard safety tools.
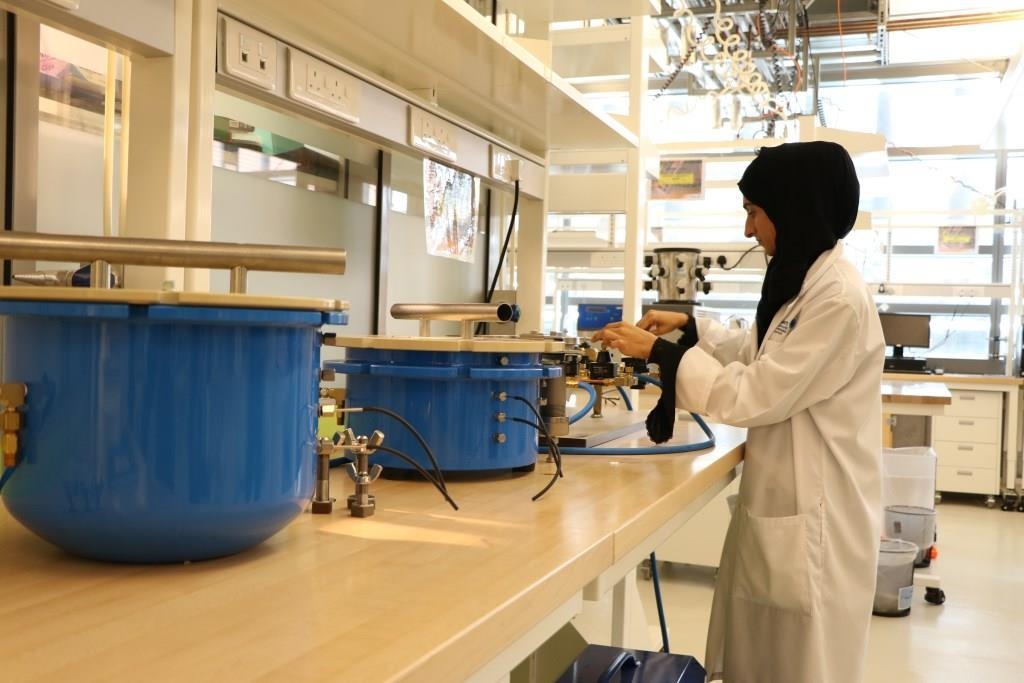
Biochemical & Pharmaceutical Lab
Facility with bioprocess equipment, fermentation systems, and pharmaceutical manufacturing tools for bioprocess engineering.
Sustainability & Green Chemistry Focus
Building a more sustainable future through responsible chemical engineering
Green Chemistry Principles
Apply the 12 principles of green chemistry to design environmentally friendly processes, reduce waste, and use renewable feedstocks in chemical manufacturing.
Waste Reduction & Circular Economy
Implement waste reduction strategies, develop circular economy solutions, and design for product lifecycle sustainability in chemical processes.
Carbon Capture & Sustainable Energy
Design carbon capture systems, implement renewable energy solutions, and develop sustainable energy processes for chemical manufacturing.
Water & Resource Management
Design water-efficient processes, implement resource management strategies, and reduce environmental impact in chemical manufacturing.
Environmental Impact Assessment
Conduct environmental impact assessments, analyze project sustainability, and develop mitigation strategies for chemical projects.
Sustainable Materials & Bioproducts
Develop sustainable materials, bioproducts, and renewable feedstocks for chemical and industrial applications.
Safety & Professional Practice
Ensuring the highest standards of safety and ethics
Process Safety & Hazard Analysis
Implement safety protocols, conduct hazard analysis, and ensure safe practices in chemical processes and facilities.
Quality Assurance & Standards
Implement quality assurance programs, ensure compliance with chemical engineering standards, and maintain engineering quality.
Engineering Ethics & Professional Standards
Uphold professional standards, ethical principles, and legal responsibilities in chemical engineering practice.
Regulatory Compliance & Codes
Understand chemical regulations, compliance requirements, and safety codes for legal and safe chemical operations.
Interprofessional Collaboration
Collaborate effectively with engineers, operators, and professionals for coordinated chemical project delivery.
Sustainability & Environmental Responsibility
Apply sustainable design principles and environmental responsibility in chemical engineering projects.
Why Choose This Program?
- Hands-on training in state-of-the-art labs with industry-standard equipment and software
- Experienced faculty with extensive chemical engineering practice and research experience
- Preparation for PE licensure and other professional certifications
- Internship placements with leading chemical companies, pharmaceutical firms, and research organizations
- Strong emphasis on safety, sustainability, and professional ethics
- High demand for chemical engineers with diverse career opportunities and competitive salaries
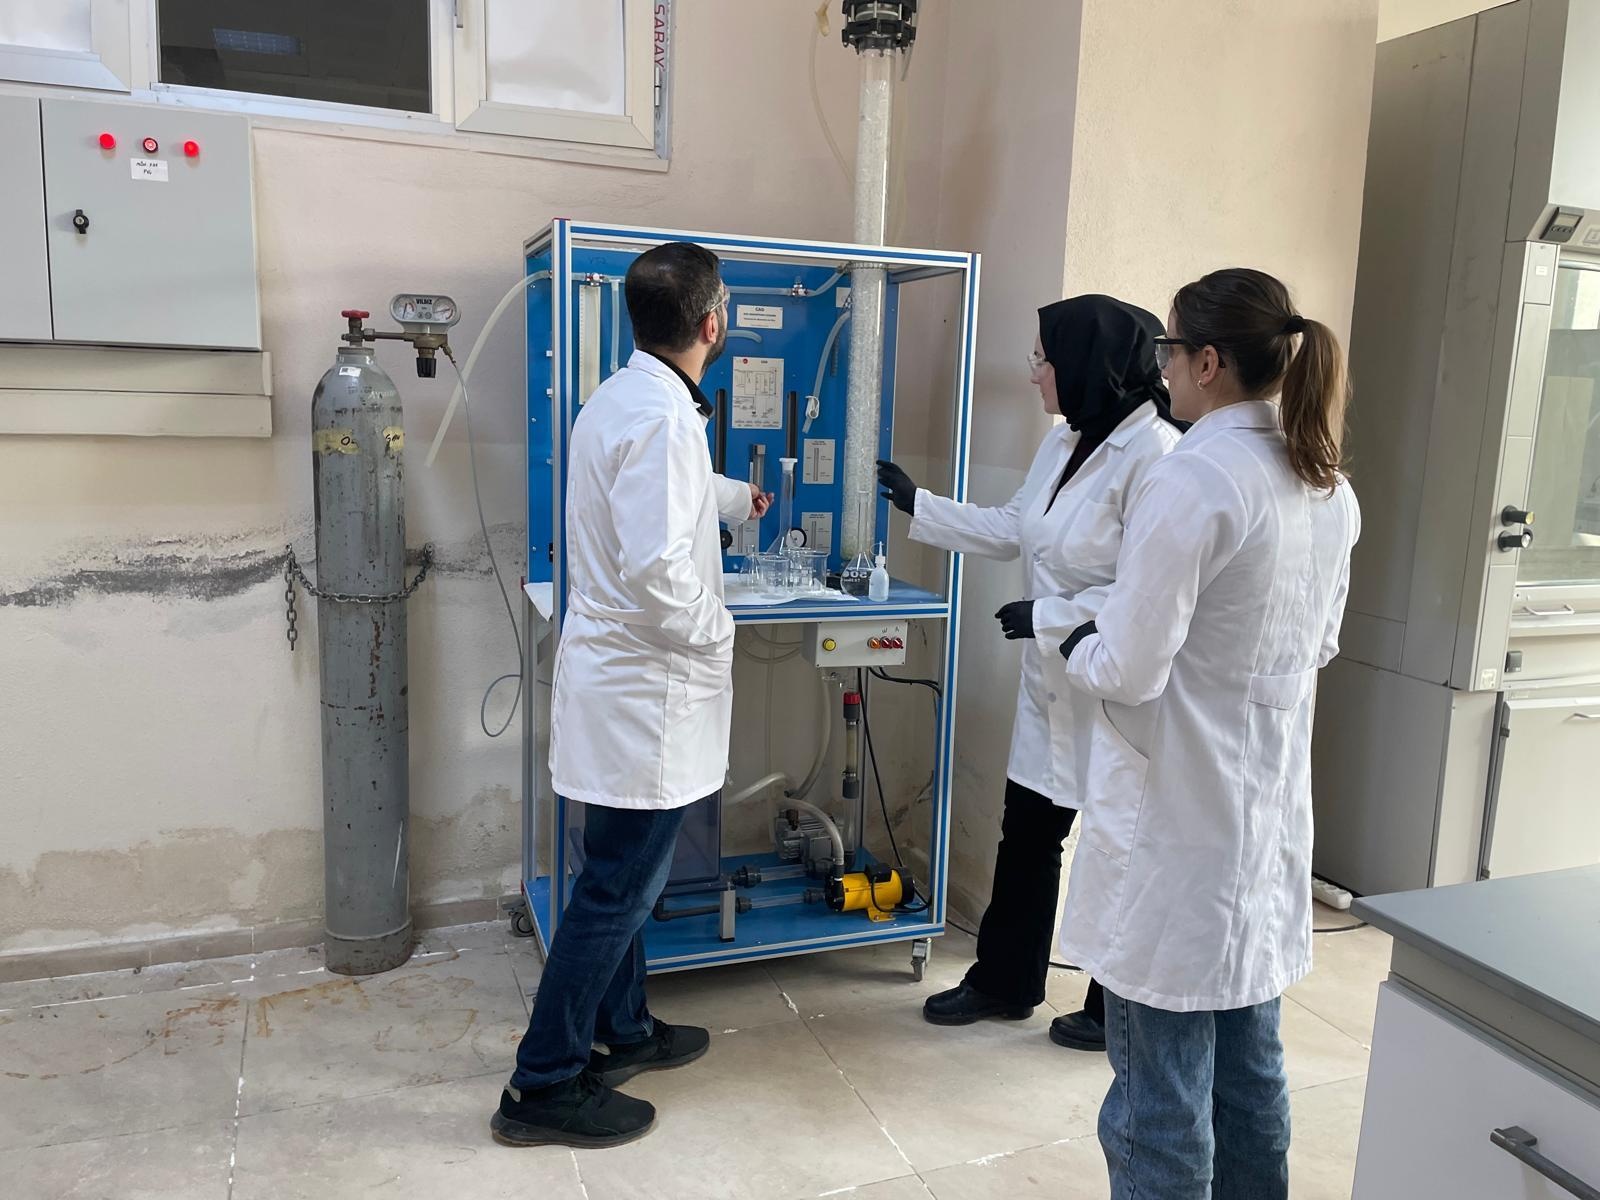
Internship & Practical Training Opportunities
Gain real-world experience while you learn
Chemical & Petrochemical Companies
Hands-on experience in chemical manufacturing, refining, and petrochemical operations.
Pharmaceutical & Biotech Firms
Gain experience in pharmaceutical manufacturing, bioprocessing, and drug development.
Environmental & Energy Organizations
Work with environmental agencies, energy companies, and sustainability organizations.
Materials & Research Laboratories
Participate in materials research, development, and testing in academic and industry labs.
Community & STEM Outreach
Making a difference beyond the classroom
STEM Education & Science Outreach
Inspire future scientists and engineers through school visits, workshops, and chemistry education programs.
Sustainability & Environmental Awareness
Promote environmental stewardship, sustainability, and green chemistry awareness in communities.
Science Literacy & Education
Develop educational materials on chemistry, chemical engineering, and sustainable practices for diverse audiences.
Community Partnerships
Collaborate with community organizations, schools, and non-profits to improve science education and sustainability.
Program FAQs
Common questions about the Chemical Engineering program
No prior engineering experience is required. The program provides comprehensive training for beginners, including foundational science and hands-on engineering practice.
Chemical engineers work in pharmaceuticals, petrochemicals, food processing, energy, environmental protection, materials science, and many other industries.
Currently, this program is offered on-campus to ensure access to labs, equipment, and hands-on training. Some theoretical courses may be available online.
We provide internship placement assistance, career counseling, job placement support, and networking opportunities with chemical engineering employers and industry organizations.
Yes, transfer credits are evaluated on a case-by-case basis. Please contact the admissions office with your transcripts for a preliminary assessment.
Ready to Transform the Future?
Join the Chemical Engineering program and become a leader in process innovation and sustainable manufacturing.